La manutenzione degli impianti si riferisce all’insieme degli interventi pianificati o correttivi volti a mantenere le attrezzature industriali in stato di funzionamento. Nel 2026, la questione principale non è più quando intervenire, ma come intervenire senza interrompere le linee di produzione. Gli arresti non pianificati costano in media più di 100.000 euro all’ora sui siti industriali, secondo il rapporto di affidabilità ABB 2023.
Modulare il carico di produzione durante gli interventi
I contenuti sulla manutenzione predittiva abbondano, ma un aspetto rimane poco trattato: la gestione operativa degli interventi in linea. Anticipare un guasto grazie a un sensore non è sufficiente se l’intervento stesso impone un arresto completo.
Ridurre la velocità di produzione piuttosto che fermare una linea costituisce un leva concreta. Su una catena agroalimentare o un processo continuo in chimica, abbassare il flusso del 30-50% durante una finestra di manutenzione consente di sostituire un componente critico senza svuotare i serbatoi né riavviare un ciclo di riscaldamento.
Questo approccio presuppone una stretta coordinazione tra il servizio manutenzione e la gestione della produzione. Il sistema di controllo deve consentire livelli di carico intermedi, cosa che non avviene in tutte le installazioni.
Gli automi programmati in modalità tutto-o-niente non permettono questa flessibilità. Prima di parlare di intelligenza artificiale, verificare che l’automazione di base accetti una modulazione rimane un prerequisito che diversi responsabili di campo sottovalutano, come dettaglia il sito Airbuzz per l’industria nella sua analisi delle restrizioni operative.
Dati dei sensori e soglie di allerta: calibrare prima di automatizzare
Installare sensori IoT su un parco di attrezzature non produce alcun risultato se le soglie di allerta sono mal definite. Un sensore di vibrazione su un motore elettrico genera un flusso continuo di dati. Senza un riferimento di comportamento normale specifico per ogni macchina, le allerta diventano rumore.
Il calibro delle soglie di allerta richiede diverse settimane di dati in condizioni reali. Durante questa fase di apprendimento, il sistema registra le fasce di funzionamento normali: temperatura del cuscinetto, ampiezza vibratoria, consumo di corrente. Qualsiasi tentativo di accorciare questa fase porta a falsi positivi che saturano i team di campo.
Ciò che i dati consentono realmente nel 2026
Le soluzioni di analisi basate sull’intelligenza artificiale identificano deviazioni progressive invisibili a occhio nudo. Un cuscinetto che si degrada in tre mesi genera una firma vibratoria caratteristica ben prima della rottura. Il guadagno non risiede nella previsione di una data esatta di guasto, ma nella rilevazione precoce di una tendenza anomala.
I sistemi più maturi combinano più flussi di dati (vibrazione, temperatura, corrente) per ridurre i falsi positivi. Questo approccio multi-parametrico è documentato, ma il suo dispiegamento rimane disuguale in Francia: le indagini 2024-2025 dei fornitori di GMAO mostrano che almeno la metà dei siti funziona ancora ampiamente in modalità reattiva.
Regolamentazione macchine in Europa: cosa cambia per la manutenzione
Il regolamento europeo sulle macchine (UE) 2023/1230 sostituisce la direttiva Macchine 2006/42/CE. La sua applicazione, prevista a partire da gennaio 2027, introduce requisiti sulla cybersicurezza dei sistemi di controllo e sulla documentazione tecnica delle attrezzature che integrano componenti digitali.
Per i responsabili della manutenzione, ciò significa che ogni sistema di controllo connesso dovrà rispondere a criteri di sicurezza digitale documentati sin dalla progettazione. Anche le macchine esistenti modificate in modo sostanziale rientrano nel perimetro.
- Gli automi industriali connessi alla rete dell’impianto devono integrare una valutazione dei rischi informatici, anche durante gli aggiornamenti software legati alla manutenzione predittiva.
- La documentazione tecnica deve includere le istruzioni relative ai componenti software, il che impatta direttamente sulla gestione delle versioni sulle piattaforme di GMAO.
- Le macchine che integrano funzioni di apprendimento automatico (machine learning) sono soggette a requisiti specifici sulla tracciabilità delle decisioni automatizzate.
Preparare questa transizione già nel 2026 evita di dover effettuare un audit completo del parco in urgenza all’inizio del 2027. Le aziende che utilizzano già soluzioni SaaS per la loro manutenzione hanno un vantaggio: la messa in conformità documentale può essere centralizzata.
Competenze sul campo e gestione dei processi: il fattore limitante
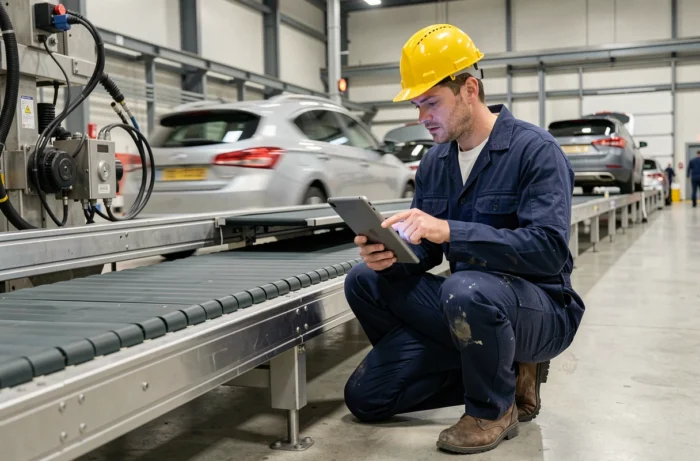
Le tecnologie di manutenzione predittiva non sostituiscono la competenza dei tecnici. Spostano il bisogno: meno interventi d’emergenza, ma diagnosi più complesse. Un tecnico che riceve un’allerta vibratoria deve sapere interpretare lo spettro delle frequenze per distinguere un difetto di cuscinetto da un problema di allineamento.
La carenza di profili qualificati nella manutenzione industriale rimane un freno importante in Francia. Le indagini settoriali 2025 confermano la difficoltà di reclutare tecnici che padroneggiano sia i processi, sia l’automazione, sia l’analisi dei dati.
Formare sul parco reale piuttosto che su casi generici
I programmi di formazione più efficaci partono dalle attrezzature in uso. Un operatore formato sui dati delle proprie macchine acquisisce più rapidamente la capacità di distinguere un segnale pertinente da un artefatto. Le sessioni in aula su casi teorici producono meno risultati rispetto al mentoring in loco con accesso agli storici di guasti.
- Associare ogni allerta a un ritorno di esperienza documentato nel GMAO accelera la crescita delle competenze.
- Organizzare revisioni mensili degli interventi evitati (guasti anticipati) motiva i team e valida la pertinenza delle soglie di allerta.
- Identificare un referente dati per ogni laboratorio facilita l’adozione degli strumenti digitali senza sovraccaricare il servizio informatico centrale.
La performance di un programma di manutenzione senza arresto della produzione dipende tanto dall’affidabilità dei sensori quanto dalla capacità dei team sul campo di sfruttare le informazioni raccolte. Un sito dotato di sensori all’avanguardia ma le cui allerta rimangono senza seguito perde gran parte del beneficio atteso. L’investimento tecnologico produce i suoi effetti solo se il processo decisionale tra l’allerta e l’intervento è strutturato, documentato e sostenuto da tecnici formati sulle proprie attrezzature.