El mantenimiento de planta se refiere al conjunto de intervenciones planificadas o correctivas destinadas a mantener los equipos industriales en estado de funcionamiento. En 2026, el principal desafío ya no es saber cuándo intervenir, sino cómo intervenir sin interrumpir las líneas de producción. Las paradas no planificadas cuestan en promedio más de 100 000 euros por hora en los sitios industriales, según el informe de fiabilidad ABB 2023.
Modular la carga de producción durante las intervenciones
Los contenidos sobre el mantenimiento predictivo abundan, pero hay un ángulo que se trata poco: la gestión operativa de las intervenciones en línea. Anticipar una avería gracias a un sensor no es suficiente si la intervención misma requiere una parada completa.
Reducir la velocidad de producción en lugar de detener una línea constituye un palanca concreta. En una cadena agroalimentaria o un proceso continuo en química, disminuir el caudal entre un 30 y un 50 % durante una ventana de mantenimiento permite reemplazar un componente crítico sin vaciar los tanques ni reiniciar un ciclo de calentamiento.
Este enfoque supone una coordinación estrecha entre el servicio de mantenimiento y la gestión de producción. El sistema de control debe permitir niveles de carga intermedios, lo cual no es el caso en todas las instalaciones.
Los autómatas programados en todo-o-nada no permiten esta flexibilidad. Antes de hablar de inteligencia artificial, verificar que la automatización básica acepte una modulación sigue siendo un requisito que varios responsables de campo subestiman, como detalla el sitio Airbuzz para la industria en su análisis de las restricciones operativas.
Datos de sensores y umbrales de alerta: calibrar antes de automatizar
Instalar sensores IoT en un parque de equipos no produce ningún resultado si los umbrales de alerta están mal definidos. Un sensor de vibración en un motor eléctrico genera un flujo continuo de datos. Sin un referente de comportamiento normal propio de cada máquina, las alertas se convierten en ruido.
La calibración de los umbrales de alerta requiere varias semanas de datos en condiciones reales. Durante esta fase de aprendizaje, el sistema registra los rangos de funcionamiento normales: temperatura del cojinete, amplitud vibratoria, consumo de corriente. Cualquier intento de acortar esta etapa resulta en falsos positivos que saturan a los equipos de campo.
Lo que los datos realmente permiten en 2026
Las soluciones de análisis basadas en inteligencia artificial identifican desviaciones progresivas invisibles a simple vista. Un rodamiento que se degrada en tres meses genera una firma vibratoria característica mucho antes de la rotura. La ganancia no reside en la predicción de una fecha exacta de avería, sino en la detección temprana de una tendencia anormal.
Los sistemas más maduros combinan varios flujos de datos (vibración, temperatura, corriente) para reducir los falsos positivos. Este enfoque multiparamétrico está documentado, pero su despliegue sigue siendo desigual en Francia: las encuestas 2024-2025 de proveedores de GMAO muestran que al menos la mitad de los sitios aún operan en modo reactivo.
Regulación de máquinas en Europa: lo que cambia para el mantenimiento
El reglamento europeo sobre máquinas (UE) 2023/1230 reemplaza la directiva Máquinas 2006/42/CE. Su aplicación, prevista a partir de enero de 2027, introduce requisitos sobre la ciberseguridad de los sistemas de control y sobre la documentación técnica de los equipos que integran componentes digitales.
Para los responsables de mantenimiento, esto significa que todo sistema de control conectado deberá cumplir con criterios de seguridad digital documentados desde el diseño. Las máquinas existentes modificadas de manera sustancial también caen dentro del ámbito.
- Los autómatas industriales conectados a la red de la planta deben integrar una evaluación de riesgos cibernéticos, incluso durante las actualizaciones de software relacionadas con el mantenimiento predictivo.
- La documentación técnica debe incluir las instrucciones relativas a los componentes de software, lo que impacta directamente en la gestión de versiones en las plataformas de GMAO.
- Las máquinas que integran funciones de aprendizaje automático (machine learning) están sujetas a requisitos específicos sobre la trazabilidad de las decisiones automatizadas.
Preparar esta transición desde 2026 evita tener que realizar una auditoría completa del parque de manera urgente a principios de 2027. Las empresas que ya utilizan soluciones SaaS para su mantenimiento tienen una ventaja: la puesta en conformidad documental puede ser centralizada.
Competencias en el terreno y gestión de procesos: el factor limitante
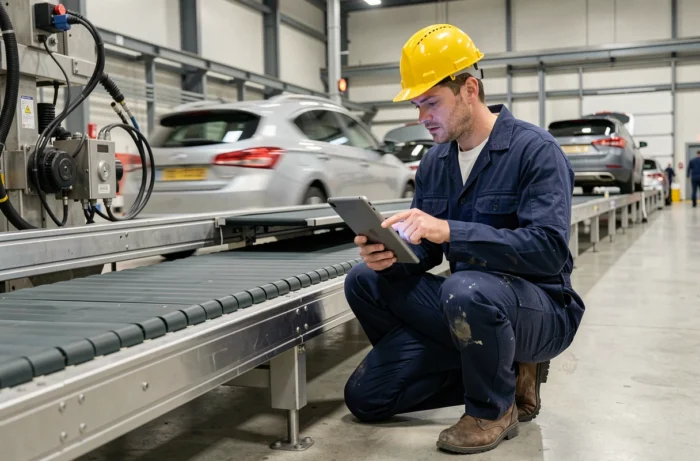
Las tecnologías de mantenimiento predictivo no reemplazan la competencia de los técnicos. Desplazan la necesidad: menos intervenciones de emergencia, pero diagnósticos más complejos. Un técnico que recibe una alerta de vibración debe saber interpretar el espectro de frecuencias para distinguir un defecto de rodamiento de un problema de alineación.
La escasez de perfiles cualificados en mantenimiento industrial sigue siendo un obstáculo importante en Francia. Las encuestas sectoriales de 2025 confirman la dificultad para reclutar técnicos que dominen tanto los procesos, la automatización como el análisis de datos.
Formar en el parque real en lugar de en casos genéricos
Los programas de formación más efectivos parten de los equipos en su lugar. Un operador formado en los datos de sus propias máquinas adquiere más rápidamente la capacidad de distinguir una señal relevante de un artefacto. Las sesiones en aula sobre casos teóricos producen menos resultados que el acompañamiento en el sitio con acceso a los históricos de averías.
- Asociar cada alerta a un retorno de experiencia documentado en la GMAO acelera la adquisición de competencias.
- Organizar revisiones mensuales de las intervenciones evitadas (averías anticipadas) motiva a los equipos y valida la pertinencia de los umbrales de alerta.
- Identificar un referente de datos por taller facilita la adopción de herramientas digitales sin sobrecargar el servicio informático central.
El rendimiento de un programa de mantenimiento sin parada de producción depende tanto de la fiabilidad de los sensores como de la capacidad de los equipos de campo para aprovechar la información recibida. Un sitio equipado con sensores de última generación pero cuyas alertas quedan sin respuesta pierde la mayor parte del beneficio esperado. La inversión tecnológica solo produce sus efectos si el proceso de decisión entre la alerta y la intervención está estructurado, documentado y respaldado por técnicos formados en sus propios equipos.